Ne dozvolite da se neispravna cijev za hlađenje tekućine 316 savija da uništi vašu dinamiku fluida
A 316 cijev za tečno hlađenjekoji ostavlja savijač sa naboranim unutrašnjim zidom ili spljoštenim ovalnim poprečnim-presjekom se ne najavljuje. Isporučuje se čisto, izgleda dobro u sanduku i otkriva oštećenja tek kada se vaša petlja rashladne tekućine zagrije. To je način kvara koji većina kupaca nikada ne pregleda za - i počinje na 316 krivini cijevi za tečno hlađenje.

Kakav loš316 Cijev za hlađenje tekućineBend vas zapravo košta
Zavoj je mjesto gdje se dinamika fluida najteže testira. Rashladno sredstvo koje ulazi u krivinu ubrzava se na vanjskom zidu i usporava na unutrašnjem zidu. Kada je geometrija savijanja pogrešna, taj jaz u brzini pretvara se u turbulenciju, zarobljeni zrak i vruće tačke koje vaš termalni model nikada nije predvidio.
Tri znaka kvara se više puta pojavljuju na nepropisno savijenoj cijevi za hlađenje tekućine 316:
- Nabor-unutrašnji zidpodiže lokalnu hrapavost, a turbulentni protok dovodi do pada pritiska iznad projektne tačke za koju je vaša pumpa bila dimenzionisana.
- Ovalnost na krivinismanjuje efektivnu površinu protoka, tako da vaša brzina rashladne tečnosti na hladnoj ploči pada ispod praga potrebnog za odvođenje toplote.
- Stanje zidova na vanjskom radijusuod prekomjernog-istezanja ostavlja tanji dio od pravog puta - tačno mjesto gdje počinje kloridna rupa u glikolnoj rashladnoj tečnosti.
Ako nešto od ovoga zvuči poznato, ovo je problem koji je precizno-savijena cijev za hlađenje tekućine 316 dizajnirana da se ukloni na izvoru.
Zašto316 Cijev za hlađenje tekućineSavijanje je inženjerska odluka, a ne zadatak izrade
Materijal koji ste odabrali za direktnu vožnju nije cijela priča. Molibden i niska{1}}hemija u 316L otporni su na udubljenje u glikolu koji sadrži hlorid-, ali zavoj koji istanji vanjski zid ili nabora unutrašnju površinu pobjeđuje tu prednost legure na lokalnom nivou. Performanse fluida žive ili umiru na krivini.
Evo šta razlikuje kontrolirano savijanje od običnog savijanja cijevi za servis rashladne tekućine:
- Nosač trna unutar cijeviodržava unutrašnji zid glatkim i drži ovalnost dolje kroz luk, tako da put protoka ostaje okolo gdje brzina dostiže vrhunac.
- Praćenje{0}}debljine zida preko krivinepotvrđuje da se vanjski radijus ne smanjuje ispod vaše margine pritiska - verificiranih prema ASTM A312 dimenzijama granica na ravnoj stazi, sa geometrijom savijanja usklađenom s istim standardom.
- Orbitalno zavarivanje na spoju savijanja-na-priključak, kojim se upravlja prema ISO 3834, održava konzistentnost zavara gdje bi curenje uništilo cijeli stalak.
Jedna razlika na kojoj vrijedi zastati: manja bora koju možete vidjeti je često vrh greške u konturi koju ne možete. Hrapavost i ovalnost smanjuju prijenos topline prije nego što išta vizualno pokvari. "Trenutno nadograđujemo naše AI serverske police, a curenje je jedna od naših najvećih briga", rekao je našim inženjerima jedan voditelj infrastrukture data centra. Zavoj koji drži svoju geometriju je prva linija odbrane.

Stvarni trošak a316 Cijev za hlađenje tekućineSavijanje koje ne uspije nakon instalacije
Razmislite kako se trošak slaže. Zavoj je mali dio cijene cijevi. Posljedica pogrešnog shvatanja nije.
Neuspjeh se ne otkriva na klupi. Izgleda kao polagano kretanje pritiska, lokva ispod kolektora ili zglob koji plače nakon sedmica termičkog ciklusa. Do tada je sistem instaliran, stalak je popunjen, a popravak znači pražnjenje petlje, prekid veza i pre-kvalifikaciju sklopa.
Ovo je mjesto gdje konzistentnost serije odlučuje o vašem ukupnom trošku. Dobavljač čiji uzorci savijanja prolaze inspekciju, ali čije proizvodne krivine odstupaju u vanjskom prečniku, debljini zida ili radijusu savijanja sile prerađuju u vašu montažnu liniju. Kao što je jedan menadžer nabavke rekao: "Najveća briga nije kvalitet uzorka, već da li svaka serija može održati isti standard."
Kako China Super Tech kontrolira taj rizik na svakoj 316 cijevi za hlađenje tekućinom:
- Provjera ulaznog materijala- svaka toplina od 316L provjerava se spektrometrom u odnosu na certifikat mlina prije nego što se formira jedna cijev.
- Kontrola dimenzija kroz oblikovanje i savijanje- spoljni prečnik, debljina zida i geometrija savijanja mere se u odnosu na toleranciju crteža, a ne posmatraju se.
- Obrada unutrašnje površine- poliranje, kiseljenje i pasivizacija smanjuju unutrašnju hrapavost na Ra manji od ili jednak 0,4 μm, tako da savijanje ne postane zamka čestica.
- 100% kontrola curenja prije otpreme- svaka savijena cijev je testirana na pritisak i curenje, tako da uplakani spoj nikada ne stigne na vašu lokaciju.
Zapisnici o materijalu i inspekciji putuju sa pošiljkom, što skraćuje reviziju dobavljača na kojoj mnogi kupci zapnu. Dobavljač sa sertifikatom ISO 9001 treba da obezbedi i proizvod i kompletnu dokumentaciju o kvalitetu da to dokaže.
Kako specificirati a316 Cijev za hlađenje tekućineSavijte se tako da zadrži svoju geometriju
Ne morate postati stručnjak za{0}}savijanje cijevi. Morate jasno navesti četiri stvari i potvrditi da ih vaš dobavljač može zadržati.
| Specifikacija | Šta kontrolisati | Zašto štiti vašu petlju |
| Radijus savijanja (CLR) | Minimalni polumjer središnje linije za vaš OD | Previše uski radijus dovodi do stanjivanja zida na vanjskom luku |
| Ovalnost na krivini | Maks. % odstupanja od kruga | Očuva efektivnu površinu protoka i brzinu rashladnog sredstva |
| Debljina zida nakon savijanja | Minimalni potporni zid na vanjskom radijusu | Održava marginu pritiska koju je vaš dizajn pretpostavio |
| Završna obrada unutrašnje površine | Ra vrijednost na krivini | Sprečava turbulenciju i nakupljanje čestica |
Stavite ovo na crtež. Dobavljač koji može licitirati protiv sva četiri je partner za savijanje; onaj ko citira samo OD cijevi je prodavac cijevi.
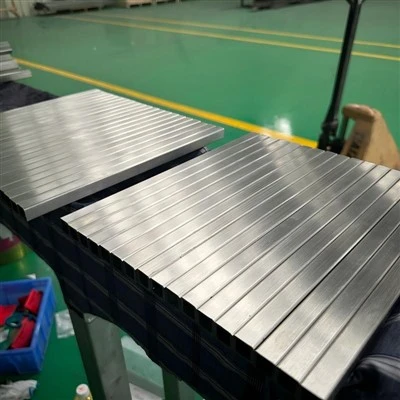
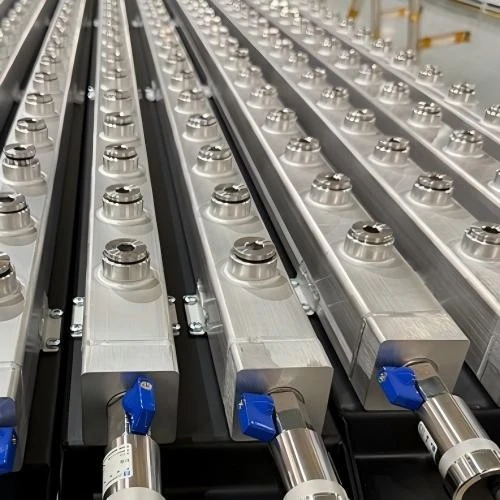
Naša proizvodnja podržava prilagođene cijevi za hlađenje tekućine 316 od 10×10 mm do 80×80 mm kvadratnih presjeka, debljine stijenke 0,5–3,0 mm i dužine do 6000 mm, sa savijenim cijevima i razdjelnicima izrađenim prema crtežu. Sa 12.000 tona godišnjeg kapaciteta, velika narudžba-savijenih cijevi postavlja se u paralelne proizvodne linije bez guranja vašeg vremena isporuke sa 7 dana u red od 21 dan.
Odabirom a316 Cijev za hlađenje tekućineDobavljač zavoja u koje možete vjerovati
Kvalitet savijanja je pitanje proizvodnih{0}}sposobnosti, a ne pitanje cijene. Tri čeka razdvajaju dvije.
Prvo pitajte ko izvodi savijanje. -Unutarnje oblikovanje i savijanje pod jednim krovom uklanja jaz u koordinaciji gdje dobavljač krivi vanjskog savijača, a geometriju niko ne posjeduje. China Super Tech vodi inspekciju materijala, formiranje, savijanje, zavarivanje, površinsku obradu i završnu inspekciju u-kući.
Drugo, pitajte kako se provjerava kvalitet zavarivanja i savijanja. Savijanje i zavarivanje su dva procesa u kojima dolazi do curenja rashladne tečnosti. ISO 3834 upravljanje zavarivanjem plus 100% inspekcija curenja prije isporuke zatvara oba.
Treće, zatražite dokumentaciju prije nego što tražite cijenu. Prema ISO 9001, materijalni certifikati, zapisi o dimenzijama i rezultati-testiranja curenja su standardni rezultati - a ne favoriti. Preko 11 godina i 20+ zemalja, projekti koji zahtijevaju čist revizorski trag su ovdje rutinski, a tehnički inženjer odgovara na pitanja o crtežu u roku od 24 sata.
Praktični koraci za sprječavanje kvara savijanja na vašem sljedećem projektu
- Stavite radijus savijanja, granicu ovalnosti, zadržanu debljinu zida i unutrašnju-površinu Ra na crtežu - sva četiri, a ne samo OD.
- Zatražite uzorke savijanja s izvještajima o dimenzijama prije nego što odobrite punu vožnju.
- Potvrdite savijanje i zavarivanje dobavljača u kući-i pregledajte kontrolu procesa zavarivanja koju oni navode.
- Zahtijevajte 100% zapise o-testiranju curenja uz svaku pošiljku, a ne uzorak izvještaja.
- Uskladite materijal sa rashladnom tečnošću - 316L za glikol i hlorid-u petlje ležaja; 304 za čistu i deioniziranu vodu.
Uobičajena pitanja o 316 savijanja cijevi za hlađenje tekućinom
P: Šta uzrokuje ovalnu ili naboranu 316 cijevi za hlađenje tekućine?
O: Nedovoljna unutrašnja potpora trna tokom savijanja je uobičajeni uzrok. Bez trna koji drži unutrašnji zid, cijev se skuplja prema neutralnoj osi, stvarajući ovalnost i naboranost unutrašnjeg-zida. Kontrolirano savijanje s potporom za trn održava poprečni -presjek okruglim, a unutrašnju površinu glatkom kroz luk, čuvajući površinu protoka i brzinu rashladnog sredstva na hladnoj ploči.
P: Da li savijanje slabi 316 cijev za hlađenje tekućinom?
O: Savijanje tanji vanjski zid i može djelovati na{0}}lokalno stvrdnjavanje materijala. Rizikom se može upravljati kada proces kontroliše zadržanu debljinu zida i drži geometriju savijanja za crtež. Provjerite da je minimalni zid na vanjskom radijusu u odnosu na vašu marginu pritiska, i potvrdite da je savijanje pregledano prema crtežu - da su granice pravog hoda- regulisane ASTM A312, a krivina mora imati ekvivalentan integritet.
P: Možete li savijati cijev za tekuće hlađenje 316 na moj prilagođeni radijus i dužinu?
O: Da. Proizvodimo savijene cijevi i razdjelnike po crtežu, noseći kvadratne presjeke od 10×10 mm do 80×80 mm, debljine zida 0,5–3,0 mm i dužine do 6000 mm. Pošaljite svoj crtež sa radijusom savijanja i geometrijom i naš inženjerski tim ga pregleda prije proizvodnje, uz 24-satni odgovor na tehnička pitanja.
P: Kako spriječiti curenje na zavoju-do-zavara?
O: Zavarivanje je kontrolirano prema ISO 3834, koristeći tehnologiju orbitalnog zavarivanja za dosljedno prodiranje, a svaki savijeni sklop dobiva 100% inspekciju curenja prije isporuke. Ovo zatvara dvije najveće-tačke curenja sa najvećim rizikom u petlji rashladne tekućine - savijanje i zavareni spoj - tako da je kvar uhvaćen na našem podu, a ne na vašem stalku.
P: Kakvu završnu obradu unutrašnje površine treba da ima krivina za tečno hlađenje?
O: Za precizno hlađenje, ciljajte hrapavost unutrašnje površine kao Ra manju ili jednaku 0,4 μm. Glatka površina savijanja smanjuje nakupljanje čestica i održava stabilnu cirkulaciju rashladne tečnosti. Naš proces poliranja, kiseljenja i pasivizacije dostiže ovu završnicu, što je najvažnije na krivini gdje se protok ubrzava i kontaminacija će se najvjerovatnije taložiti.
Savijajte svoju cijev za hlađenje tekućinom 316 prvi put
Jedan zavoj je mala stavka. Neuspješno savijanje je isušena petlja, pre-kvalificirani sklop i vremenski okvir projekta koji ne možete oporaviti. Jaz između ta dva ishoda je kontrola procesa koju možete provjeriti.
Pošaljite nam svoj crtež - radijus savijanja, granicu ovalnosti, potporni zid i unutrašnju-površinu Ra - i proizvodni inženjer ga pregleda i odgovori u roku od 24 sata. Potvrdit ćemo izvodljivost, predložiti geometriju savijanja i ponuditi savijenu cijev za hlađenje tekućine 316 prema vašoj specifikaciji, sa uključenim certifikatima materijala i zapisima{6}}ispitivanja curenja.
Zatražite uzorke savijanja s izvještajima o dimenzijama. Testirajte geometriju prije nego što izvršite narudžbu.